

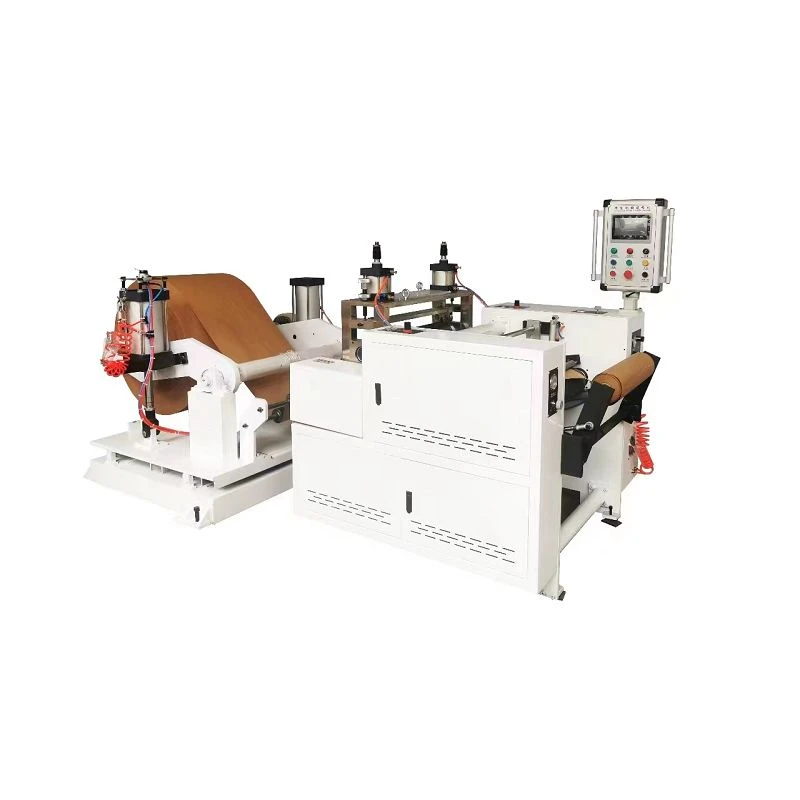
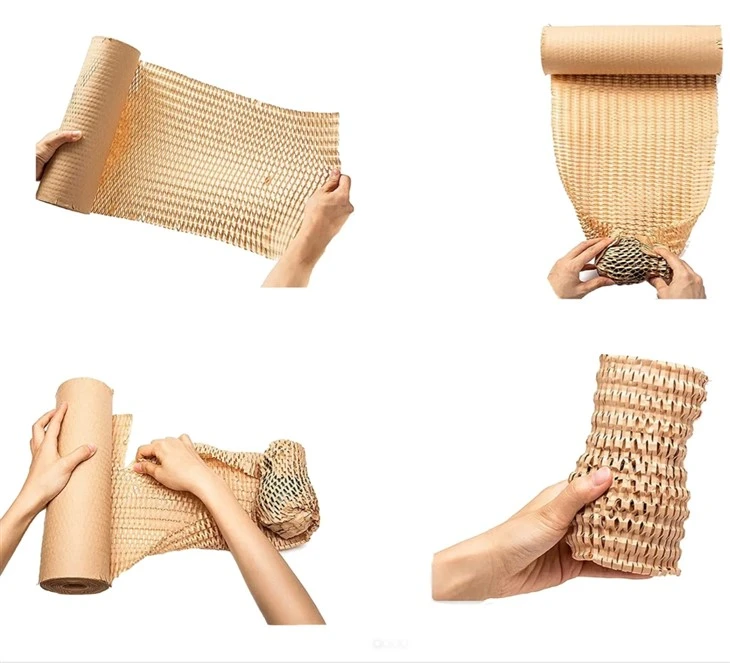
Kärgstruktuuri rullpaberi vormimismasinvalmistab suurest pruunist paberirullist kärgstruktuuriga paberirulli. See pakib paberi lahti, ületab lühikesed praod, lisab rebimisjooni, eemaldab laastud ja rullib paberi 300–500 mm laiusteks valmis rullideks. Kui pakkija paberit venitab, avanevad õmblused ja moodustavad kolmemõõtmelise ruudustiku. Liini kiirus on tavaliselt 80–200 m/min, mis on umbes 10 korda kiirem kui hiljem paberi tõmbamiseks ja lõikamiseks kasutatud pingid.
Need kaks masinat töötavad erinevalt, kuigi neid müüakse sageli sarnaste nimede all. Kärgstruktuuri rullpaberimasin on masin, mis toodab paberirulle. Pingil seisev joogimasin venitas pabervõrku ja viilutas. See ei tekita pilusid. Ostjad, kes otsivad "kärgpaberimasinat", võivad neid kahte seadet ekslikult võrrelda. Nende kulud ja tootmisvõimalused on väga erinevad.
Konverteerimisliin pakkimiskomplekti asemel
Masin toodab lahtiõmmeldud pruuni paberi rulle. Paber ei näe kaitsev välja enne, kui see on venitatud. Pilud olid tihedad ja paber on tasane. Rullitud kandikud nägid välja nagu tavaline jõupaber. See disain loob paberi kasutamisel puhvri. Transpordi ajal on rull stabiilne, seega on transpordikulud madalad.
Liin kasutab standardseid paberitöötlemisseadmeid ja sellel on spetsiaalne asukoht. Sellel on laiendusüksus, servajuhik, stantslõikamislaud, perforaator, lõikaja ja tagasikerija. Sildid ja paindlikud pakendamismasinad kasutavad sarnaseid seadeid. Peamine erinevus on vormi muster. Torud peavad olema ka tolmu eemaldamisega, et sisselõiked oleksid puhtad.
1. etapp: lahti voltimine, venitamine ja veebijuhised
Jumbo-kraftrull on tavaliselt 1000–1600 mm lai ja võib kaaluda kuni 1000 kg. See on paigaldatud võllita piduri- või mootoriajamiga lahtikerimisele. Koormusandurid mõõdavad paberi pinget ja juhtsüsteem hoiab selle seatud väärtuse lähedal, tavaliselt umbes ±2%. Edasised sammud sõltuvad stabiilsetest pingetest.
Pinge peab olema piisavalt madal, et vältida paberi kitsenemist vormis. Samuti peab see olema piisavalt kõrge, et paber paigal püsiks. Servajuhik hoiab paberi asendit ± 0,5 mm piires. Pilu muster peab olema kooskõlas valmis rulli laiusega. 1 mm nihe võib põhjustada iga rulli laineliste servade lõikamist sellest paberiosast.
Staatiline on veel üks probleem selles etapis. 100 m/min või kiiremini liikuv paber tekitab elektrilaengu. See laeng imab enne lõikamist paberi pinnale tolmu. Staatilised latid asetatakse vormimistehase ette, et vähendada probleemi ja hoida paberit puhtana.
2. etapp: ümmarguse survestantsi puutuja režiim
Siin on toodud paberi kärgmuster. Pöörlev vorm on magnetiline või graveeritud teraga silinder. See surub alla alasilindri ja lõikab igasse paberimeetrisse tuhandeid lühikesi pilusid. Pilud moodustavad ridu ja iga rida nihutab poole ruumi kohal olevast.
See nihe moodustab kärgstruktuuri. Kui paberit pikisuunas tõmmata, muutub iga pragu rombikujuliseks. Read on ajatatud, nii et paberiribid liiguvad tasapinnast välja. Seejärel leht laieneb ja moodustab kuusnurksed rakud.
| Mustri parameeter | Tüüpiline vahemik | Mõju |
|---|---|---|
| Pilu pikkus | 4-12 mm | Mida pikem ja laiem pilu, seda nõrgemad ribid |
| Pilu samm (masina suund) | 6-15 mm | Määra ribi laius; liiga pingul ja võrk kaotab tugevuse. |
| Rea nihe | ~50% pigi | Raku geomeetria, mis tekitab kuusnurki |
| Reavahe (ristmik) | 4-10 mm | Rakkude arvu juhtimine ruutmeetri kohta |
| Saavutatav laienemine | 1.2–1.6× | Kujundatud vormidesse, ei ole reguleeritav joogimasinas |
| Laiendatud lahtri avad | 5-12 mm | Väga tasakaalustatud patjadega, mida ostjad soovivad |
Tabelist on näha kaks põhipunkti. Valmis rulli paisumissuhe sõltub stantsi konstruktsioonist.Kärgstruktuuri rullpaberi vormimismasin, kui vorm on 1,4 ×, ei saa vormimiskiirust suurendada 1,8 ×-ni. Pabeririiulid võivad rebeneda, kui pakkemasinad paberit tõmbavad. Matriitsi mustrit ei saa reguleerida. Selle mudeli muutmiseks on vaja uut silindrit, mis suurendab tööriistakulusid ja tööaega. Palun valige enne tellimuse esitamist oma tootevalik.
Survevahe ja rõhk tuleb hoolikalt seadistada. Tavaliselt on vahe umbes 0,05–0,1 mm. Kui tera ei lõikaks hästi, mitte puhtalt, jätaks see krobelise lõhe. Need servad võivad paberi venitamisel põhjustada rebendeid. Vorm võib lõigata läbi sadu tuhandeid meetreid paberit, enne kui see tähelepanu vajab. Plaanige teritada või asendada regulaarse hoolduse osana.
3. etapp: tolmueemaldus – faas, mis määrab kvaliteedi.
Paberi lõiked tekitavad tolmu. Tolm ei ole selles äris ainult puhastusprobleem. See sulgeb pilud.
Iga pilu servades olid lahtised kiud. Kui kiud jäävad paberile või surutakse juhtrulliga tagasi pilusse, ei pruugi pilu pakkimispingil avaneda. Rull võib õige kaaluga hea välja näha, kuid aku küljepadi jääb suletuks. Operaatorid nimetavad seda "surnud paberiks". Tavaliselt on selle põhjuseks tolm, mitte paber ise.
Hästi ehitatud torusid imetakse vormivabrikutes tolmuimejaga. Kapuuts kogub tolmu paberist lõigatud ala kohal ja teine süsteem puhastab tolmu paberi all. Õhuvool on tavaliselt umbes 1500–3000 m3/h. Kogutud tolm pakitakse kottidesse või pressitakse kimpudeks.
Regulaarset kontrolli vajavad kaks osa:
Väljatõmbekapi tihendid kuluvad. Kulunud tihendid imevad ruumist pigem õhku kui paberit välja. Isegi kui masin näis töötavat, jääks tolm paberile.
Terade ja alasi seisukord. Tuimad terad tekitavad rohkem tolmu, jättes karedamad lõikeservad. Hallituse kuludes suureneb tolmu kontsentratsioon. Rohkem tolmu kogumiskastis, seda rohkem tähelepanu hallitus vajab.
4. etapp: rebimisjoon, lõikamine ja tagasikerimine
Pärast stantsifreesi liitub rebimisjoonega regulaarsete intervallidega perforaator, tavaliselt 300–500 mm). See võimaldas pakkijatel padjad kätega ilma terata ära rebida. Paberilõikurid hõlbustavad paberi mõõtu lõikamist ja perforatsioonid võimaldavad patjadel kiiremini eralduda. Valige üks või mõlemad, olenevalt rulli kasutamisest.
Seejärel lõigake paber valmis laiusteks. Levinud suurused on 300 mm, 400 mm ja 500 mm. Ümberkerija kerib paberi 25–50 kg kaaluvasse 76 mm südamikuga trumlisse.
Tagasikerimine mõjutab valmis rullide kvaliteeti. Kui rull kasvab, peab masin kontrollima rulli tihedust, vähendades pinget. Kui paber on liiga tihedalt rulli keeratud, võib välimine kiht neid kahjustada, vajutades allpool olevale pilule. Siis võib pakkija saada paberirulli, mis ei avane korralikult. Kui paber on liiga lõdvalt rulli keeratud, võib see transportimisel deformeeruda.
Rulli tihedus sõltub pingest, nipsurvest ja diferentsiaalteljest. Kontrollige iga partii esimest mahtu kõvadusmõõturiga, mitte käsitsi.
Mis määrab teie väljundi ja jäätmed
Väljund sõltub liini kiirusest ja paberi laiusest . 150 m/min, laius 1400 mm, tootmisliin toodab umbes 12 600 m2 paberit tunnis. Kui lõikate paberi 400 mm laiusteks ja 300 m pikkusteks rullideks, saate tunnis toota umbes 105 valmisrulli. Need on müügimeeskonnale olulised tootmisnäitajad.
Jäätmed moodustavad tavaliselt 3–6 protsenti hästitoimivatest tehastest. See pärineb kolmest allikast: servade kärpimine paberi lõikamisel, vormijaamade tolm ja paber, mis kaob käivitamisel pärast iga rullivahetust. Servakaunistused ja tolm on puhas jõupaber, nii et neid saab tavaliselt taaskasutusse müümiseks kimpudeks pressida. Prügina töötlemise asemel tasub pügamiseks lisada kogumis- ja töötlemissüsteem.
Rulli vahetamine on samuti vähendanud tootmisaega. Suurrull võib kesta tunde, kuid iga muudatus võtab paberi keermestamiseks ja ümberpaigutamiseks 10–20 minutit. Nende rikete tulemusena on tegelik liinitõhusus kogu lennu jooksul tavaliselt 70–85%, mitte spetsifikatsioonilehel nõutud 95%.
Forming Line'i ostmisel pole mõtet
Kärgstruktuuri rullpaberi vormimismasinnõuavad vormisüsteeme, tolmueemaldust, kerimisseadet ja suurte paberirullide hoiuruumi. Kõigil neljal juhul ei pruugi tootmisliini ostmine olla parim valik.
Madal või ebakindel nõudlus. Konverterist valmis kärgrulli ostmine alla 50 000 ruutmeetri kuus on tavaliselt odavam kui oma tootmisliini käitamine. Maksumus ei puuduta ainult masinaid. Teil on vaja ka vorme, tolmueemaldust, rullide käitlemise seadmeid ja operaatorit.
- Tootesarjad muutuvad sageli. Igal mustril on oma suremise viis. Kui teie turg vajab 1,2-kordset kergete kaupade ja 1,6-kordsete nõrkade kaupade laiendussuhet, on teil tootmise alustamiseks vaja kahte vormi.
Halb tolmukontroll. Ilma korraliku tolmueemalduseta võivad paberitorud toota paberit, mis ei avane. See võib põhjustada klientide kaebusi ja tagastamist. Kui teie tehas ei suuda filtreid ja kapotihendeid hooldada, on parem valik valmis rullide ostmine.
- Ebausaldusväärne paberivaru. Paberi muster peab ühtima. Pikk kiuline pruun paber võib hoida sügavamaid rakke. Lühemad taaskasutatud paberi kiud võivad pilu ümbert rebeneda, nii et vähema polsterduse tagamiseks võib vaja minna madalamat mustrit. Enne tarnelepingu allkirjastamist testige paberit vormil.
Valmisrullide keskkonnanõuded sõltuvad ka ostetud materjalist. Kui soovite müüa oma toodet katteta või plastikuta taaskasutatava paberina, kasutage sertifitseeritud tarneahela katmata jõupaberit. Paberi katmine või lamineerimine võib neid väiteid mõjutada.
KKK
Kas rullpaberi vormimismasin on sama, mis kärgpaberi pakkimismasin?
Ei. Vormimismasin lõikab suured jõupaberirullid kärgstruktuuri rullideks. pakkimismasin istub pakkimispingil. See venitab paberi võrguks ja lõikab seejärel padja suuruse. Üks teeb paberirulle ja teist kasutatakse pakendamiseks.
Kui kiire see liin on?
Liinid kulgevad tavaliselt 80–200 m/min. Kiirus sõltub paberi laiusest, vormi seisukorrast ja kerimisseadme pingest. Kanderaamid jooksevad tavaliselt kiirusega 5–30 m/min. See tähendab, et üks vormimisliin võib varustada mitut pakkimisjaama.
Kas masina paisumissuhet on võimalik muuta?
Matriit määrab paisumissuhte pilu pikkuse, vahede ja reavahede kaudu. Selle muutmiseks vajate uut vormi. Masinad kontrollivad lõikekvaliteeti ja tolmutaset. Need tegurid mõjutavad paberi suurust, kui pakkimismasin paberit tõmbab.
Järeldus:
Sellel on neli peamist aspektiKärgstruktuuri rullpaberi vormimismasin. See hoiab pinge ühtlasena, lõikab välja sakilise pilu mustri, eemaldab tolmu ja kerib paberi õige tihedusega. Puhvri jõudlus sõltub jõupaberi klassist. Masinad peavad järgima seda konstruktsiooni ja vältima tolmu, karedate pilude servade ja akude purunemist.
Enne masina valimist määrake kindlaks paberi laius, jõuklass, kiu tüüp, vajalik paisumissuhe, mustrite arv ja igakuine toodang (ruutmeetrites). Unitelychina.com taga asuv masinagrupp toodab paberimuundureid ja kaitsepakkeseadmeid. Selle asemel, et kasutada iga kliendi jaoks standardmudelit, valib ta kärgstruktuuriga rullide vormimisliinid iga kliendi tootevaliku ja paberi saadavuse põhjal.
Teabe allikas
- EL määrus 2025/40 pakendite ja pakendijäätmete kohta
- ISO 187 --Paber, papp ja paberimass: standardne atmosfäär reguleerimiseks ja testimiseks
- ISO 9001: 2015 --Kvaliteedijuhtimissüsteem
- EL mehaanikadirektiiv 2006/42/EÜ; ISO 12100 --Mehaaniline ohutus, riskianalüüs
- FDA 21 CFR osa 176 - Kaudsed toidulisandid: paberi- ja papikomponendid
- FSC - Tarneahela sertifikaat
- TAPPI – paberi ja papi standardne testimismeetod
- ISTA 3A -- Pakenditoodete toimivuse testimine paki kohaletoimetamiseks
- ASTM D4169 --Konteinerite saatmise ja süsteemi jõudluse testimise standardpraktika